
服务热线:
15553637769
刘经理:15553637769
电话:0536-8122877
传真:0536-8122876
邮箱:likun@wfkailong.com
网址:www.wfkailong.cn
地址:山东省潍坊市坊子经济发展区坊子十一马路西段北侧
当“造型师傅”越来越难请,你的车间靠什么稳住产能干铸造的老板聚在一起,绕不开的一个话题是:人。造型工不好招,老师傅留不住,年轻人不愿意进车间。一条线上坐几个熟练工,工资年年涨,稍有变动整条线就得停摆。这不是哪一家厂的个别情况,是整个行业都在面对的现实。但比招人更棘手的是,当订单来了,你不敢接。因为产能卡在造型工位上,多一单都做不出来。这个问题往下追,根子在造型方式上。
老路子走不通了,新路子未必贵
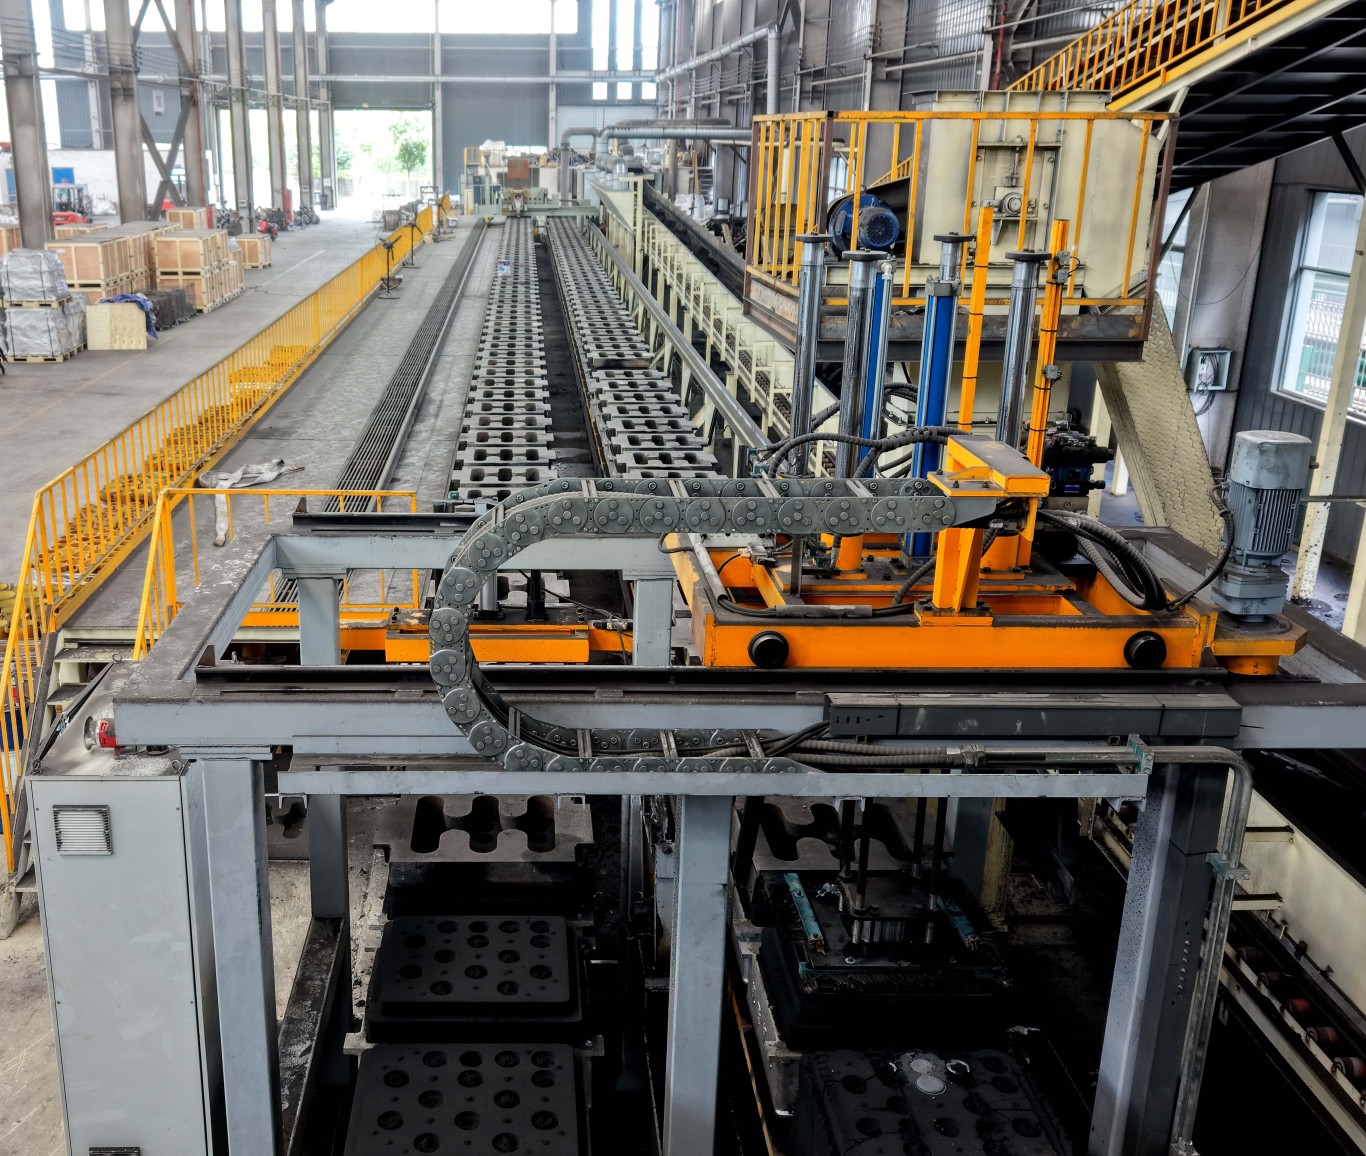
传统有箱造型,砂箱循环、辅机一堆、占地一大片,投资门槛高,运维也复杂。很多老板不是没想过上自动化,是怕“上了马,下不来”——投入大、调试难、工人学不会,折腾一圈反而耽误生产。
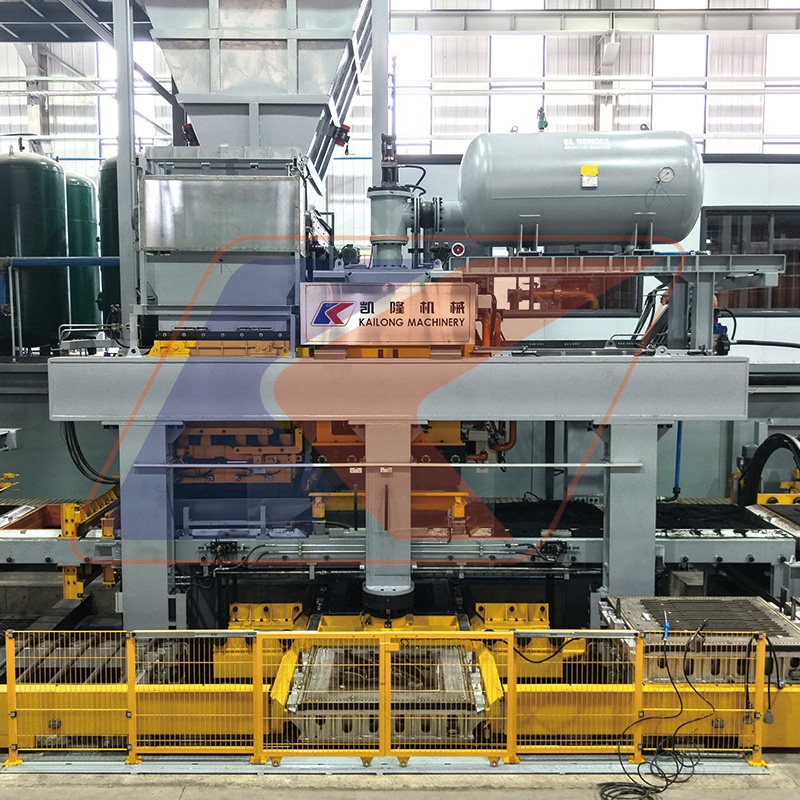
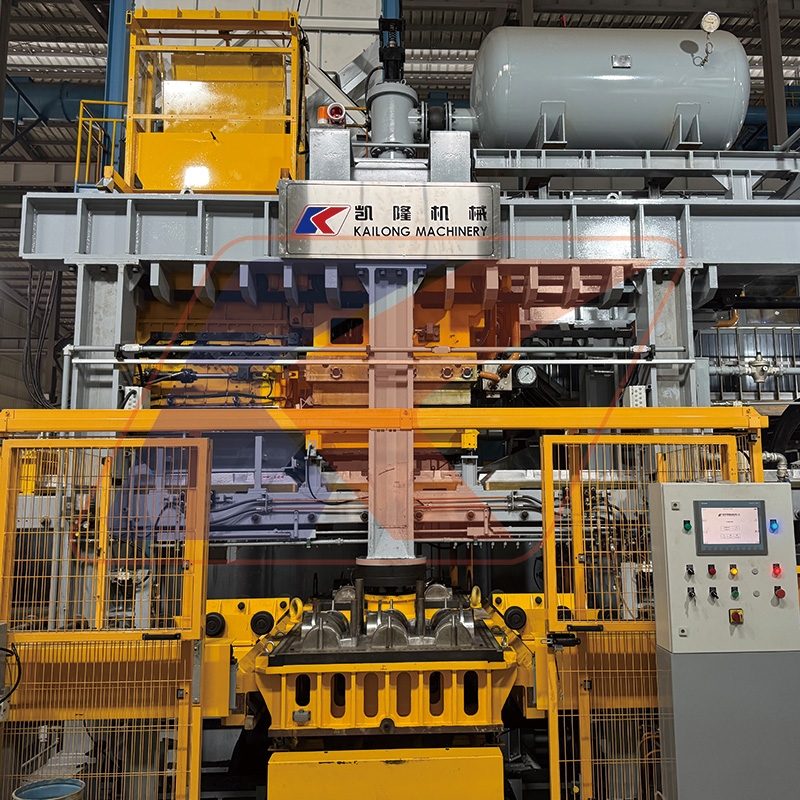
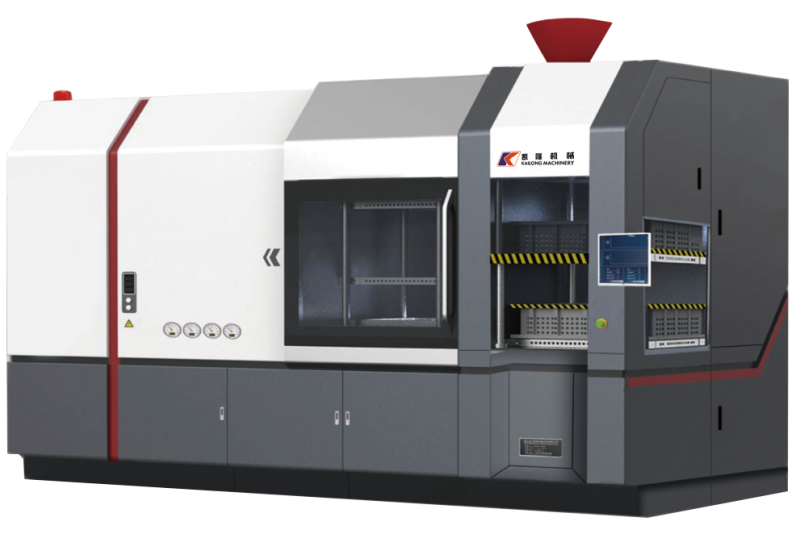
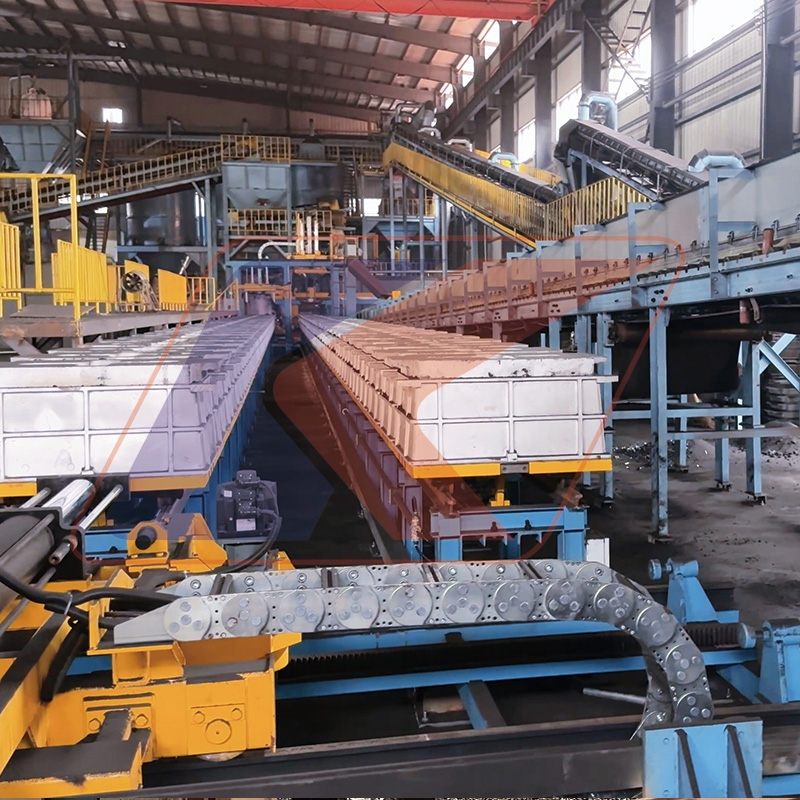
水平脱箱挤压造型走的是另一条路:射砂预填、挤压紧实、脱箱输送,省去了砂箱的采购、存放和周转环节,辅机数量大幅减少,整线布局紧凑。对于厂房面积有限、改造预算需要精打细算的厂子来说,这条路的“入场费”要务实得多。
砂型好不好,铸件说了算
水平分型的结构,下芯空间宽裕,合箱定位精准,错箱和分型面飞边的问题从源头就压下去了。挤压成型的砂型紧实度均匀,型腔表面硬度充足,粘砂、胀砂、砂眼这些老毛病能有效减少。
铸件尺寸一致性好了,后处理打磨的工作量跟着降。同样的班次,打磨工位不用再堆那么多人,产出反而更顺畅。对做汽车配件、液压件、泵阀这类对一致性要求高的铸件来说,这个差别直接关系到客户验货时的底气。
工人怎么用,账怎么算
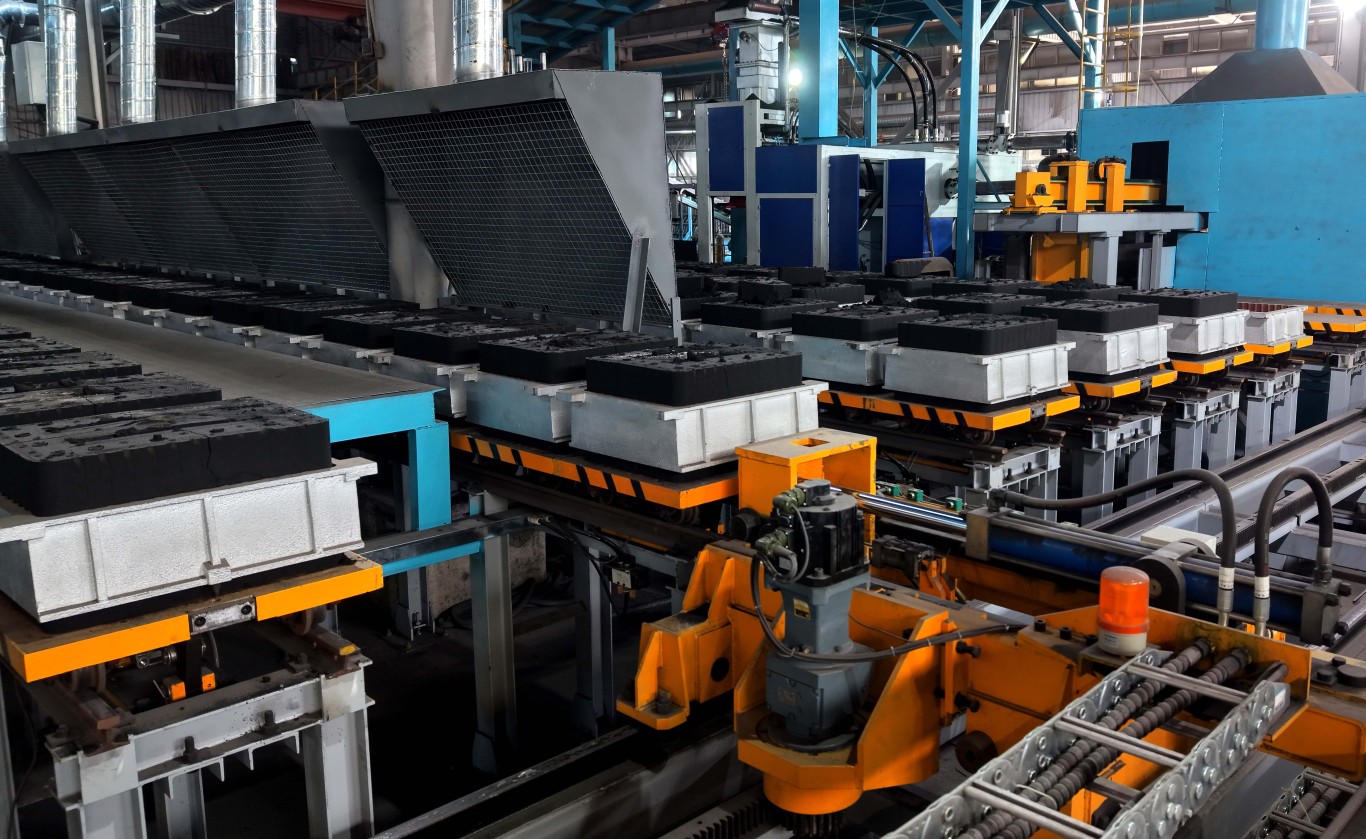
水平脱箱挤压线的逻辑是:把对“手艺”的依赖,转移到对“设备稳定性”的依赖上。
射砂、挤压、起模、合型、脱箱,整条流程由控制系统统筹,工序节拍紧凑,人工干预环节少。普通工人经过培训就能值守产线,不需要养一批资深造型师傅。原来造型工位上坐五六个人的,现在两个人的配置就能跑起来。
这不是要换掉谁的问题,是当人工成本逐年走高、熟练工越来越稀缺的时候,你的厂子有没有腾挪的余地。用工压力小了,淡季不养闲人,旺季不掉链子。
换模快不快,决定你能不能接“杂活”
现在的铸造订单,小批量、多品种越来越常见。今天做泵阀,明天换液压件,后天接一批工程机械配件,换模效率直接决定设备利用率。
凯隆这条线在模板拆装结构上做了优化,换型调试简便,不用为了换一套模具停半天产。大批量固定产品能跑,多规格轮换生产也能接。设备综合利用率上去了,投资回收的账就好算。
环保是道必答题,不是加分项
造型工位的粉尘和噪音,是环保检查绕不开的环节。凯隆水平脱箱挤压线采用封闭式造型主机,可对接除尘系统,挤压成型替代传统震动紧实,运行噪音更低。车间环境改善之后,日常运维的精力就能放在生产上,而不是天天应付整改。
合规生产是底线,也是竞争力。
凯隆做的事:把方案落到你的车间里
设备买回去是要出活儿的。
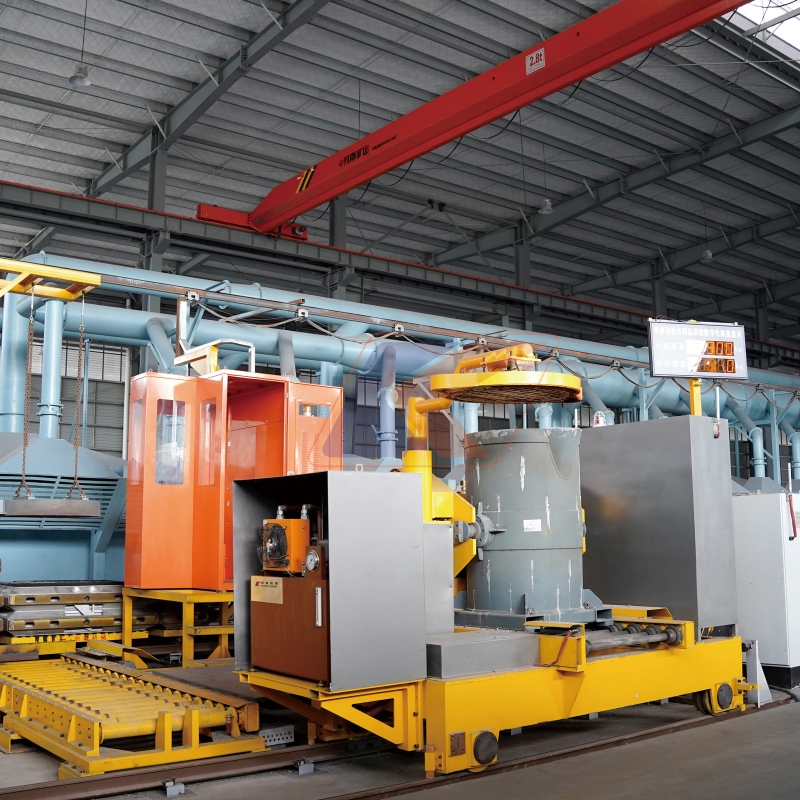
凯隆机械做造型线,核心思路是:不给你一台孤立的机器,给一套能跑通的方案。 厂房怎么布局、砂处理系统要不要调、浇注配套怎么衔接、工人怎么培训——这些环节凯隆的技术团队都会到现场对接,按你的产品结构和场地条件做配置。整线主机、辅机、电控系统出厂前经过测试,目标是上马之后能连续跑、少停机。
铸造这行没有捷径,但选对装备,路能走得稳一点。
END